W dokumentacji wielu aparatów elektrycznych producenci podają momenty dokręcania zacisków. W praktyce rodzi to spór: czy elektryk musi używać wkrętaka dynamometrycznego, czy wystarczy doświadczenie i „wyczucie”?
Szybka odpowiedź
Najkrócej: elektryk nie zawsze musi używać konkretnego wkrętaka dynamometrycznego, ale jeżeli producent podał moment dokręcania zacisku, tej informacji nie należy ignorować. Moment wyrażony w Nm jest parametrem montażowym i powinien zostać uwzględniony przy wykonywaniu połączenia.
Dla kogo jest ten artykuł?
Ten artykuł jest przeznaczony przede wszystkim dla elektryków, instalatorów, prefabrykantów rozdzielnic, osób odbierających instalacje oraz inwestorów technicznych, którzy chcą świadomie ocenić jakość połączeń śrubowych w rozdzielnicach. Przyda się również projektantom i osobom analizującym awarie zacisków, przegrzewanie połączeń albo spory dotyczące dokumentacji odbiorowej.
Czego dowiesz się z tego artykułu?
Z artykułu dowiesz się, kiedy moment dokręcania podany przez producenta należy traktować jako wymaganie montażowe, czym różni się moment dokręcania od potocznej „siły dokręcania”, dlaczego samo „dokręcenie na wyczucie” jest słabym argumentem technicznym oraz kiedy warto stosować narzędzia z kontrolą momentu. Wyjaśniam też, czy termowizja i pomiary elektryczne mogą pomóc ocenić połączenie, co sprawdzić przy odbiorze rozdzielnicy i jak analizować przegrzany zacisk po awarii.
Aby odpowiedzieć precyzyjnie, trzeba rozróżnić trzy kwestie: wymaganie producenta, metodę wykonania połączenia oraz sposób wykazania, że montaż wykonano zgodnie z dokumentacją.
Krótka odpowiedź: Nie zawsze, ale moment dokręcania podany przez producenta trzeba traktować jako wymaganie montażowe.
Jeżeli producent aparatu, zacisku, złączki, listwy, rozłącznika, wyłącznika, ogranicznika przepięć, bloku rozdzielczego, szyny albo końcówki kablowej podał w dokumentacji wartość momentu dokręcania, elektryk nie powinien traktować jej jako informacji pomocniczej.
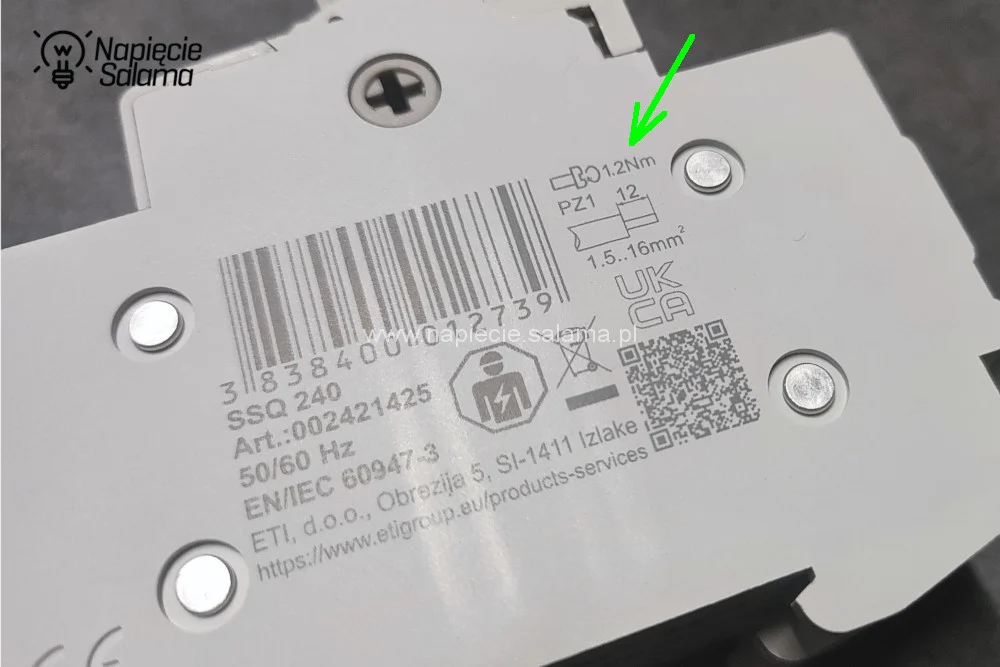
Moment dokręcania jest parametrem montażowym. Ma wpływ na docisk styku, stabilność połączenia, nagrzewanie, trwałość zacisku i bezpieczeństwo pracy rozdzielnicy. Zbyt mały moment może prowadzić do utraty docisku, wzrostu rezystancji przejścia i przegrzewania połączenia. Zbyt duży moment może uszkodzić gwint, klatkę zaciskową, końcówkę kablową, tulejkę albo samą żyłę.
Nie oznacza to jednak, że w każdym przypadku istnieje osobny przepis, który wprost nakazuje użycie ręcznego wkrętaka dynamometrycznego albo klucza dynamometrycznego. Trzeba rozróżnić trzy rzeczy:
- wymaganie producenta, czyli wartość momentu dokręcania, zakres momentu albo moment maksymalny;
- metodę wykonania połączenia, czyli sposób uwzględnienia wartości momentu podanej przez producenta;
- sposób wykazania, że połączenie wykonano zgodnie z dokumentacją producenta.
Jeżeli producent wprost wskazał, że połączenie ma być wykonane przy użyciu klucza dynamometrycznego, wkrętaka dynamometrycznego albo innego narzędzia z kontrolą momentu, wykonawca powinien zastosować się do tej instrukcji. W takiej sytuacji problem nie dotyczy już ogólnej dobrej praktyki, lecz konkretnego wymagania producenta dla danego wyrobu.
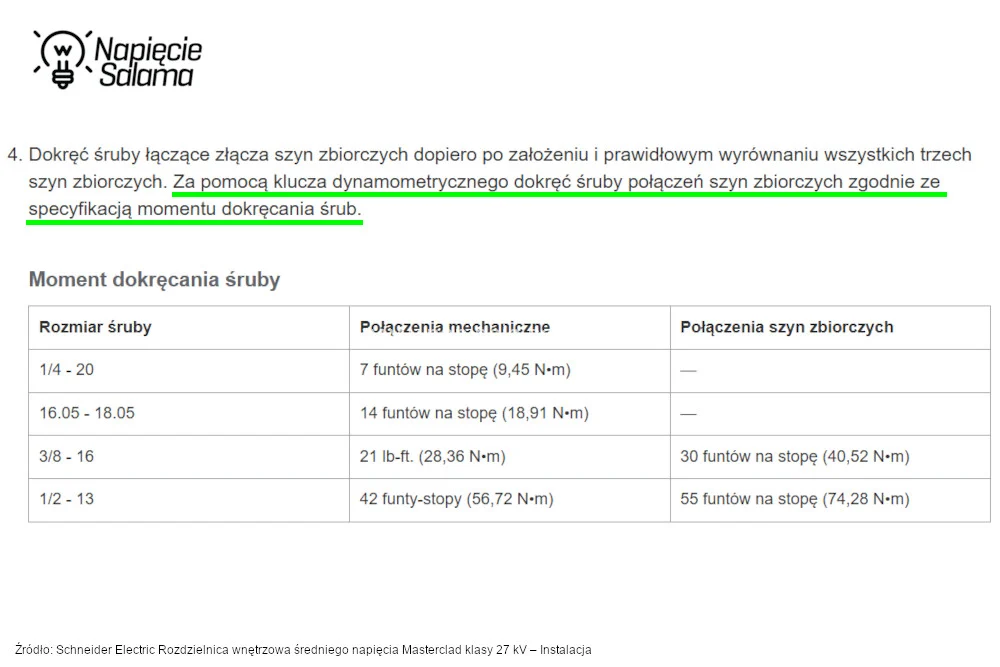
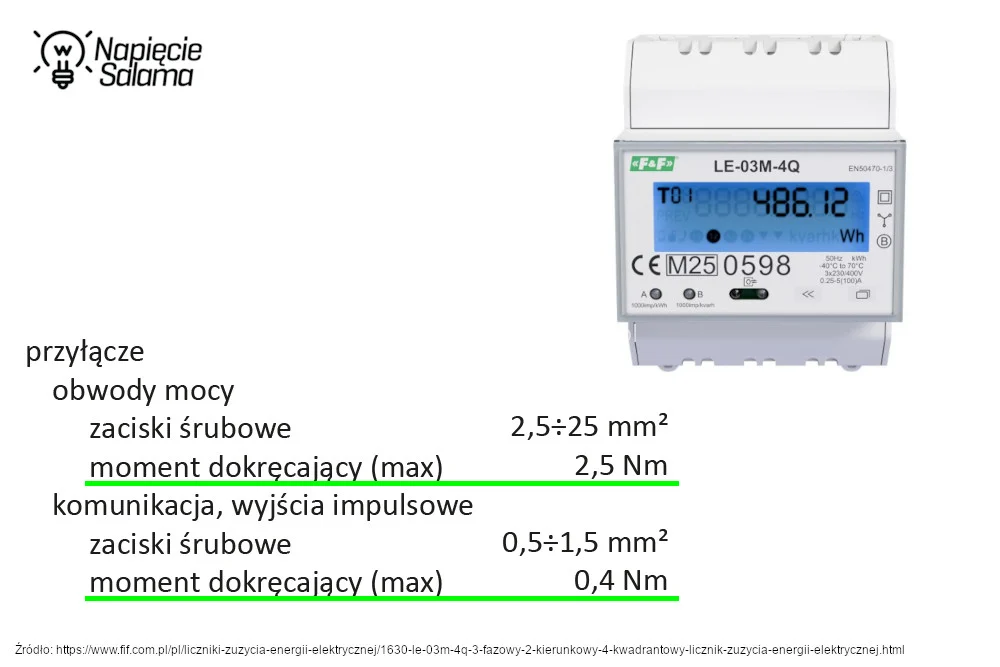
Jeżeli producent podał jedynie wartość momentu, na przykład 0,8 Nm, 2 Nm, 2,5 Nm albo zakres od 1,8 Nm do 2,2 Nm, wykonawca powinien wykonać połączenie w sposób pozwalający racjonalnie odnieść się do tego parametru. W praktyce najczęściej będzie to wkrętak dynamometryczny, klucz dynamometryczny, narzędzie z fabrycznie ustawionym momentem, wkrętarka z kontrolowanym i zweryfikowanym sprzęgłem albo inny zwalidowany proces montażowy.
Najważniejsze nie jest więc samo hasło „wkrętak dynamometryczny”. Najważniejsze jest pytanie:
Czy wykonawca miał racjonalną i powtarzalną metodę uwzględnienia momentu podanego przez producenta?
Odpowiedź „dokręciłem na wyczucie” jest słaba technicznie, jeżeli producent podał konkretną wartość momentu dokręcania. Ręka nie ma określonej dokładności, zakresu pracy, nastawy ani możliwości powtarzalnego odtworzenia procesu. Może się zdarzyć, że doświadczony monter dokręci połączenie poprawnie, ale samo doświadczenie nie jest dobrą metodą wykazania, że parametr podany przez producenta został uwzględniony.
Podobnie zwykły wkrętak użyty bez kontroli momentu nie pozwala łatwo wykazać, w jaki sposób uwzględniono wartość momentu podaną przez producenta. Inaczej należy ocenić narzędzia z kontrolą momentu, narzędzia produkcyjne, wkrętarki z potwierdzoną nastawą albo procesy montażowe, w których moment jest kontrolowany, okresowo sprawdzany lub rejestrowany.
Dlatego zamiast pytać:
„Czy istnieje przepis nakazujący każdemu elektrykowi używanie wkrętaka dynamometrycznego?”
lepiej zapytać:
Jeżeli producent podał moment dokręcania, jaką metodą wykonawca uwzględnił ten parametr podczas montażu?
To pytanie jest ważne zarówno przy montażu nowej rozdzielnicy, jak i przy odbiorze, modernizacji, kontroli jakości albo analizie awarii. Nie chodzi o formalizm. Chodzi o to, czy parametr określony przez producenta został potraktowany jako część instrukcji montażu.
Co oznacza moment dokręcania i czym różni się od siły dokręcania?
W praktyce często mówi się, że śrubę trzeba dokręcić „z odpowiednią siłą”. W dokumentacji producentów aparatów elektrycznych zwykle nie chodzi jednak o potoczne wyczucie siły w ręce, lecz o moment dokręcania wyrażony w niutonometrach, czyli Nm.
Moment dokręcania
Moment dokręcania to moment siły przykładany do śruby podczas dokręcania. Zależy od siły przyłożonej do narzędzia oraz od długości ramienia, na którym ta siła działa. Dlatego ta sama siła ręki może dać inny efekt przy krótkim wkrętaku i inny przy dłuższym kluczu.
Jeżeli producent podaje 2 Nm, nie oznacza to „dokręć mocno”. Oznacza to, że połączenie ma zostać wykonane z uwzględnieniem wartości momentu podanej przez producenta, przy czym w praktyce trzeba brać pod uwagę dokładność narzędzia, sposób dokręcania i charakter połączenia.
Wartość momentu dokręcania
Wartość momentu dokręcania to konkretna liczba albo zakres podany przez producenta, na przykład 0,8 Nm, 2 Nm, 2,5 Nm, od 1,8 Nm do 2,2 Nm albo max. 2 Nm.
Taka wartość nie jest przypadkową informacją katalogową. Jest parametrem montażowym, który należy uwzględnić przy wykonywaniu połączenia.
Moment nominalny, zakres i moment maksymalny
Moment nominalny to wartość docelowa, na przykład 2 Nm. Nie oznacza to laboratoryjnej dokładności 2,000 Nm, lecz konieczność wykonania połączenia z uwzględnieniem wartości podanej przez producenta oraz dokładności zastosowanej metody.
Zakres momentu, na przykład od 1,8 Nm do 2,2 Nm, oznacza przedział dopuszczony przez producenta. Nastawa narzędzia powinna uwzględniać ten przedział oraz dokładność użytej metody.
Moment maksymalny, na przykład max. 2 Nm, oznacza granicę, której nie wolno przekroczyć. W takim przypadku trzeba uwzględnić tolerancję narzędzia, ponieważ rzeczywisty moment zadziałania może być wyższy niż nastawa.
Siła dokręcania
Siła dokręcania to określenie potoczne. Elektryk może powiedzieć, że dokręcił śrubę „z wyczuciem” albo „z odpowiednią siłą”, ale nie jest to równoznaczne z kontrolą momentu dokręcania.
Ręka nie ma nastawy, zakresu pracy ani dokładności. Dlatego przy zaciskach, dla których producent podał moment w Nm, samo stwierdzenie „dokręciłem mocno” nie jest technicznym potwierdzeniem spełnienia wymagania producenta.
Docisk styku
Moment dokręcania nie jest celem samym w sobie. Jego zadaniem jest uzyskanie właściwego docisku styku. Zbyt mały docisk może prowadzić do grzania połączenia, a zbyt duży może uszkodzić zacisk, gwint, tulejkę, końcówkę kablową albo żyłę.
Dlatego prawidłowe połączenie wymaga nie tylko odpowiedniego momentu dokręcania, ale również właściwego przygotowania żyły, dobrze dobranej tulejki albo końcówki kablowej, sprawnego zacisku i zgodności z dokumentacją producenta.
Moment dokręcania a moment ruszenia śruby
Moment potrzebny do poruszenia śruby po pewnym czasie od montażu nie jest tym samym co pierwotny moment dokręcania. Na taki wynik wpływa tarcie, temperatura, relaksacja połączenia, odkształcenie tulejki, stan gwintu i ewentualne wcześniejsze ingerencje.
Dlatego kontrola istniejącego zacisku może pomóc ocenić stan połączenia, ale nie jest dokładnym odtworzeniem momentu, którym śruba została dokręcona podczas montażu.
Metoda uwzględnienia momentu dokręcania
Metoda uwzględnienia momentu dokręcania to sposób wykonania połączenia, który pozwala odnieść się do wartości momentu podanej przez producenta. Może to być wkrętak dynamometryczny, klucz dynamometryczny, narzędzie o stałej nastawie, wkrętarka ze zweryfikowanym sprzęgłem, narzędzie elektroniczne z kontrolą momentu albo zwalidowany proces montażowy.
Najważniejsze jest to, aby metoda była dobrana do danego połączenia, zakresu momentu i wymagań producenta.
Dlaczego sama wartość w Nm nie zawsze oznacza nakaz użycia jednego konkretnego narzędzia?
W dokumentacji aparatów elektrycznych producent może podać jedną wartość momentu, zakres albo wartość maksymalną. Może też wskazać konkretną metodę dokręcania albo tylko podać parametr, który trzeba uwzględnić przy montażu.
To istotna różnica.
Jeżeli producent pisze wprost, że należy użyć klucza dynamometrycznego, wkrętaka dynamometrycznego albo narzędzia z kontrolą momentu, wykonawca powinien zastosować takie narzędzie. Wtedy wymaganie dotyczy nie tylko wartości momentu, ale także sposobu wykonania połączenia.
Jeżeli producent podaje wyłącznie wartość momentu, wykonawca nadal nie powinien dokręcać zacisku przypadkowo. Powinien dobrać taki sposób montażu, który pozwoli odnieść się do momentu podanego przez producenta i wykonać połączenie zgodnie z jego dokumentacją. Najczęściej będzie to narzędzie dynamometryczne, ale w określonych warunkach mogą być stosowane także inne rozwiązania techniczne.
Moment nominalny, zakres i moment maksymalny to trzy różne sytuacje
Jednym z częstych błędów jest traktowanie każdej wartości w Nm tak samo. Tymczasem producent może podać:
- moment nominalny, na przykład 2 Nm;
- zakres, na przykład od 1,8 Nm do 2,2 Nm;
- moment maksymalny, na przykład max. 2 Nm.
Jeżeli producent podaje moment nominalny, oznacza to wartość docelową dla danego połączenia. Nie należy jednak udawać, że każde połączenie zostanie wykonane z laboratoryjną dokładnością 2,000 Nm. W praktyce wpływ mają dokładność narzędzia, jego stan techniczny, końcówka robocza, operator, prędkość dokręcania, tarcie, stan gwintu i zachowanie materiału w zacisku.
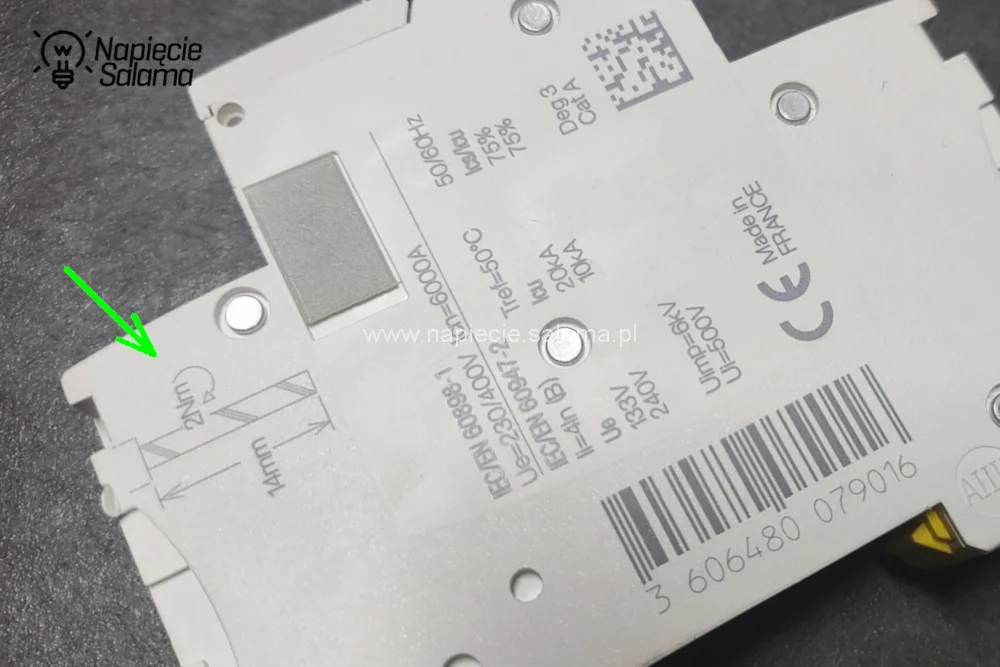
Jeżeli producent podaje zakres, nastawa narzędzia powinna być dobrana tak, aby uwzględnić ten przedział oraz dokładność użytej metody.
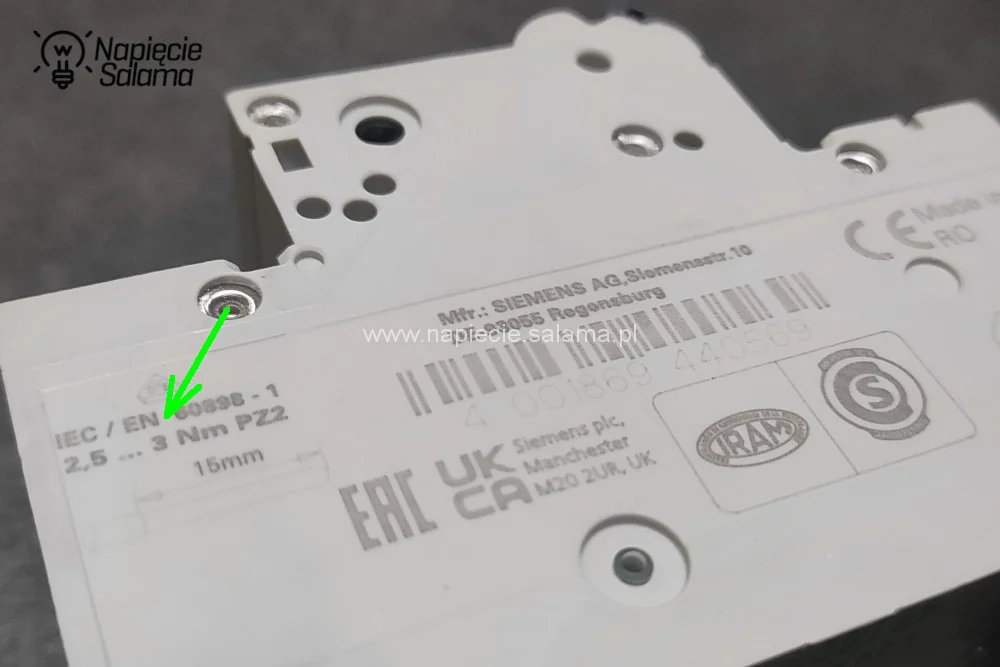
Jeżeli producent podaje moment maksymalny, tej wartości nie wolno przekroczyć. W takim przypadku ustawienie narzędzia dokładnie na wartość graniczną może być ryzykowne, ponieważ rzeczywisty moment zadziałania narzędzia może być wyższy od nastawy. Trzeba więc uwzględnić tolerancję narzędzia dynamometrycznego oraz sposób wykonywania połączenia.
Przykład wpływu dokładności narzędzia na rzeczywisty moment dokręcania
Dla uproszczenia przyjmijmy, że narzędzie dynamometryczne ustawiono na 2,5 Nm. W sprzedaży są narzędzia dynamometryczne o różnej dokładności np. ±30%, ±10% albo ±6%, w związku z tym rzeczywisty moment zadziałania może znacząco różnić się od nastawy. To pokazuje, dlaczego przy połączeniach śrubowych nie wystarczy sama informacja „ustawiłem 2,5 Nm”. Ważna jest również dokładność narzędzia.
| Nastawa momentu na narzędziu | Deklarowana dokładność narzędzia | Dolna granica uzyskanego momentu dokręcania | Górna granica uzyskanego momentu dokręcania | Rozrzut możliwego momentu dokręcania |
| 2,5 Nm | 30 % | 1,75 Nm | 3,25 Nm | 1,5 Nm |
| 2,5 Nm | 10 % | 2,25 Nm | 2,75 Nm | 0,5 Nm |
| 2,5 Nm | 6 % | 2,35 Nm | 2,65 Nm | 0,3 Nm |
Tabela pokazuje jedynie wpływ deklarowanej dokładności narzędzia na możliwy rzeczywisty moment dokręcania. W praktyce na jakość połączenia wpływają również sposób użycia narzędzia, końcówka robocza, tarcie w gwincie, stan zacisku, przygotowanie żyły oraz konstrukcja połączenia.
Jakie metody mogą służyć do uwzględnienia momentu podanego przez producenta?
Uwzględnienie momentu podanego przez producenta może być realizowane między innymi przez:
- wkrętak dynamometryczny z nastawą momentu;
- klucz dynamometryczny o odpowiednim zakresie pracy;
- narzędzie dynamometryczne o stałym, fabrycznie ustawionym momencie;
- wkrętarkę z kontrolowanym i zweryfikowanym sprzęgłem;
- elektroniczne narzędzie montażowe z kontrolą momentu;
- narzędzie rejestrujące przebieg dokręcania;
- proces dokręcania z kontrolą momentu i kąta, jeżeli jest przewidziany dla danego połączenia;
- zwalidowany proces montażowy stosowany w prefabrykacji albo produkcji seryjnej.
Najważniejsze jest to, aby metoda była adekwatna do połączenia. Inaczej ocenia się montaż kilku aparatów w małej rozdzielnicy, inaczej prefabrykację wielu identycznych rozdzielnic, a jeszcze inaczej produkcję seryjną z kontrolą jakości i rejestracją parametrów procesu.
Nie można więc sprowadzić tematu do zdania: „każdy zawsze musi użyć wkrętaka dynamometrycznego”. Bardziej precyzyjne jest stwierdzenie, że jeżeli producent podał określony moment dokręcania, wykonawca powinien umieć wskazać, jak ten parametr został uwzględniony przy wykonywaniu połączenia.
Dlaczego „na wyczucie” nie jest metodą kontroli momentu?
Doświadczenie montera ma znaczenie, ale nie zastępuje odniesienia się do wartości momentu podanej przez producenta. Osoba z dużą praktyką może lepiej ocenić zachowanie zacisku, wyczuć uszkodzony gwint, zauważyć deformację klatki zaciskowej albo przerwać dokręcanie, gdy połączenie zachowuje się nienaturalnie.
To nadal nie oznacza, że ręka jest narzędziem pomiarowym.
Dokręcanie „na wyczucie” nie pozwala określić, czy zacisk został dokręcony momentem 1,2 Nm, 2 Nm czy 3 Nm. Nie daje też możliwości powtórzenia nastawy, wskazania zakresu pracy, sprawdzenia dokładności ani udokumentowania procesu.
Dlatego przy zaciskach, dla których producent podał moment dokręcania, „wyczucie” może być doświadczeniem pomocniczym, ale nie powinno być podstawową metodą wykonywania połączenia.
Czy wkrętarka zawsze jest błędem?
Nie. Wkrętarka sama w sobie nie jest błędem. Problemem jest używanie jej bez odniesienia do momentu podanego przez producenta, bez zweryfikowanej nastawy i bez świadomości, jaki efekt montażowy rzeczywiście uzyskuje się na danym zacisku.
Zwykła wkrętarka ustawiona przypadkowo, bez sprawdzenia sprzęgła i bez odniesienia do wymagań producenta, nie daje wiarygodnej informacji o rzeczywistym momencie dokręcania. Może niedokręcić zacisku albo go przeciągnąć, zwłaszcza przy małych aparatach modułowych, delikatnych zaciskach, tulejkach albo końcówkach kablowych.
Inaczej trzeba ocenić wkrętarkę albo narzędzie produkcyjne, które ma kontrolowany moment odcięcia, zweryfikowaną nastawę, okresowe sprawdzenie na analizatorze momentu albo rejestrację procesu. W takim przypadku nie mamy już do czynienia z przypadkowym „dokręceniem wkrętarką”, ale z kontrolowaną metodą montażu.
Czy narzędzie dynamometryczne musi mieć świadectwo wzorcowania?
Warto spojrzeć na narzędzie dynamometryczne podobnie jak na inne wyposażenie używane do potwierdzania parametrów technicznych. Jeżeli elektryk wykonuje pomiary wpisywane do protokołu, na przykład rezystancji izolacji albo impedancji pętli zwarcia, powinien korzystać z przyrządów, których przydatność do pomiaru można wykazać. W praktyce oznacza to wzorcowanie, sprawdzenie albo inną udokumentowaną formę nadzoru nad wyposażeniem pomiarowym.
Podobnie jest z narzędziem dynamometrycznym. Jeżeli służy ono do potwierdzania, że połączenia wykonano z uwzględnieniem momentu podanego przez producenta, nie powinno być traktowane jak zwykły wkrętak. Jest to narzędzie z kontrolą momentu, dlatego jego stan techniczny, zakres pracy i dokładność mają znaczenie.
Nie oznacza to jednak, że każde narzędzie dynamometryczne w każdej sytuacji musi mieć aktualne świadectwo wzorcowania. Tak jak nie każdy multimetr albo wskaźnik napięcia służy do sporządzania protokołów pomiarowych, tak nie każde użycie narzędzia dynamometrycznego wymaga tego samego poziomu dokumentowania. Inaczej należy ocenić prostą pracę serwisową, inaczej prefabrykację rozdzielnic, a jeszcze inaczej inwestycję z procedurą jakościową i wymaganiami odbiorowymi.
Nie w każdym przypadku można mówić o bezwzględnym obowiązku posiadania świadectwa wzorcowania. To zależy od wymagań umowy, procedury jakościowej, rodzaju obiektu, instrukcji producenta, wewnętrznych zasad wykonawcy oraz oczekiwań odbiorowych.
Z punktu widzenia dobrej praktyki technicznej narzędzie używane do kontroli momentu powinno być sprawne, dobrane do zakresu pracy i okresowo sprawdzane. Jeżeli jednak ktoś twierdzi, że w każdym przypadku istnieje prawny obowiązek posiadania aktualnego świadectwa wzorcowania dla każdego wkrętaka dynamometrycznego, powinien wskazać konkretną podstawę takiego wymagania.
Bezpieczniejsze i bardziej precyzyjne jest następujące podejście:
Wykonawca powinien móc wykazać, że narzędzie użyte do kontrolowanego dokręcania było właściwe do danego zakresu momentu i znajdowało się w stanie pozwalającym na jego użycie zgodnie z przeznaczeniem.
W zależności od sytuacji takim potwierdzeniem może być:
- świadectwo wzorcowania;
- dokument sprawdzenia;
- wewnętrzna karta kontroli narzędzia;
- okresowa weryfikacja na stanowisku kontrolnym;
- procedura jakościowa prefabrykacji;
- dokument producenta narzędzia;
- zapis z elektronicznego narzędzia montażowego;
- inny udokumentowany sposób potwierdzenia przydatności narzędzia.
Im większe znaczenie ma połączenie, tym słabszym argumentem będzie stwierdzenie: „narzędzie było dobre, bo tak uważam”.
Czy brak protokołu kontroli momentów oznacza wadliwe połączenie?
Nie. Brak protokołu kontroli momentów nie jest automatycznym dowodem, że połączenie zostało wykonane wadliwie.
Możliwe są co najmniej trzy sytuacje:
- połączenie jest technicznie poprawne, ale wykonawca nie ma dokumentacji procesu;
- połączenie jest technicznie wadliwe i brak dokumentacji dodatkowo utrudnia obronę wykonawcy;
- inwestor żąda dokumentu, którego wcześniej nie przewidywała umowa, projekt ani procedura odbiorowa.
To rozróżnienie ma duże znaczenie. Nie można uczciwie napisać, że każdy brak protokołu oznacza wadę zacisku. Można natomiast napisać, że brak dokumentacji osłabia możliwość wykazania, w jaki sposób wykonawca odniósł się do momentu podanego przez producenta.
Jeżeli połączenie działa, nie nosi śladów przegrzania, zacisk nie jest uszkodzony, żyła jest stabilnie osadzona, a dokumenty inwestycji nie wymagały protokołu momentów, sam brak protokołu może nie wystarczyć do stwierdzenia wady technicznej.
Jeżeli jednak producent wymagał określonej metody, umowa wymagała dokumentowania momentów albo w rozdzielnicy widać objawy problemów z połączeniami, brak dokumentacji staje się dla wykonawcy dużo poważniejszą okolicznością.
Kiedy dokumentowanie momentów ma największy sens?
Największy sens ma dokumentowanie połączeń, których awaria może doprowadzić do przegrzania, przerwy w zasilaniu, pożaru, uszkodzenia urządzeń, strat produkcyjnych albo zagrożenia dla ludzi.
W praktyce szczególną uwagę warto zwrócić na:
- zaciski zasilania głównego;
- połączenia szynowe;
- bloki rozdzielcze;
- odpływy dużej mocy;
- zaciski rozłączników i wyłączników głównych;
- zaciski ograniczników przepięć;
- tory neutralne w instalacjach trójfazowych;
- tory ochronne;
- połączenia końcówek kablowych na szynach i aparatach;
- połączenia narażone na podwyższoną temperaturę lub drgania.
Nie chodzi o to, aby w każdej małej rozdzielnicy tworzyć kilkustronicowy protokół. Chodzi o to, aby przy połączeniach ważnych dla bezpieczeństwa nie opierać się wyłącznie na pamięci wykonawcy i stwierdzeniu: „tak zawsze robię”.
Co wpisać do protokołu, gdy pojawia się spór o momenty dokręcania?
Tej części nie będę tu szczegółowo rozwijał, a jedynie ją zasygnalizuję. To temat praktyczny, zależny od konkretnej sytuacji, dlatego przykładowe wzory zapisów do protokołu warto omówić w osobnym materiale. Jeżeli pojawią się z Państwa strony pytania w tym zakresie, przygotuję takie opracowanie.
W tym artykule wystarczy zapamiętać jedną zasadę: protokół powinien opisywać fakty, a nie emocjonalne oceny.
Jeżeli podczas odbioru, kontroli albo po awarii pojawia się spór o momenty dokręcania, warto w protokole wskazać:
- jakie połączenie albo grupa połączeń była oceniana;
- co wynikało z dokumentacji producenta;
- czy producent podał moment nominalny, zakres albo moment maksymalny;
- czy producent wskazał konkretną metodę dokręcania;
- jakie dokumenty albo wyjaśnienia przedstawił wykonawca;
- co rzeczywiście stwierdzono podczas oględzin albo kontroli;
- czy problem ma charakter dokumentacyjny, techniczny czy mieszany;
- jakie działanie jest zalecane, na przykład uzupełnienie dokumentacji, kontrola wybranych zacisków, dalsza ocena techniczna, naprawa albo wymiana elementu.
Do protokołu nie należy wpisywać wniosków mocniejszych niż fakty, które można wykazać. Brak protokołu kontroli momentów nie zawsze oznacza wadę techniczną. Z kolei poprawne pomiary odbiorcze nie zawsze zamykają temat jakości połączeń śrubowych.
Najbezpieczniejsza zasada protokołowania
Najpierw opisz wymaganie, potem ustalenia, a dopiero na końcu konsekwencję.
Jeżeli problem dotyczy wyłącznie braku dokumentu, należy opisać brak dokumentu. Jeżeli stwierdzono uszkodzenie zacisku, należy opisać uszkodzenie. Jeżeli wykonawca nie wskazał, w jaki sposób uwzględnił moment podany przez producenta, należy zapisać ten fakt, ale nie należy automatycznie przesądzać przyczyny awarii albo wady wszystkich połączeń.
Jak sprawdzić i ocenić połączenie śrubowe w rozdzielnicy?
Kontrola połączenia śrubowego w rozdzielnicy nie jest prostym pomiarem, który pozwala po czasie stwierdzić: „ten zacisk został pierwotnie dokręcony dokładnie momentem 2 Nm”.
Moment, którym dokręcono zacisk podczas montażu, nie jest tym samym co moment potrzebny do późniejszego poruszenia śruby. Połączenie pracuje, materiały mogą się odkształcać, zmienia się tarcie, temperatura, docisk, stan gwintu i zachowanie żyły w zacisku.
Dlatego kontrola wykonana po pewnym czasie nie pozwala w prosty sposób odtworzyć pierwotnego momentu montażowego. Można jednak ocenić stan połączenia i wykryć objawy nieprawidłowości.
Co realnie można sprawdzić podczas kontroli?
Podczas kontroli warto ocenić:
- czy aparat albo zacisk jest zgodny z dokumentacją;
- czy zastosowany przekrój żyły mieści się w zakresie dopuszczonym przez producenta;
- czy rodzaj żyły jest dopuszczony dla danego zacisku;
- czy liczba żył w zacisku jest zgodna z dokumentacją producenta;
- czy żyła została przygotowana zgodnie z instrukcją;
- czy zastosowano właściwą tulejkę albo końcówkę kablową, jeżeli była wymagana;
- czy żyła jest stabilnie osadzona;
- czy nie widać śladów przegrzania;
- czy nie ma przebarwień, nadtopień albo zwęglenia izolacji;
- czy łeb śruby nie jest uszkodzony;
- czy zacisk nie jest mechanicznie zdeformowany;
- czy obudowa aparatu nie jest pęknięta;
- czy przy delikatnym sprawdzeniu mechanicznym nie pojawia się luz;
- czy połączenie nie było wcześniej naruszane albo poprawiane.
Taka kontrola nie odpowiada wyłącznie na pytanie o moment. Odpowiada na szersze pytanie: czy połączenie jest wykonane i zachowuje się w sposób, który nie budzi zastrzeżeń technicznych.
Kontrola momentem nominalnym ma ograniczoną wartość
Często pojawia się pomysł, aby ustawić narzędzie dynamometryczne na wartość wskazaną przez producenta i sprawdzić, czy śruba w wykonanym połączeniu się poruszy. Ta metoda może być pomocna, ale trzeba rozumieć jej ograniczenia.
Jeżeli śruba obraca się wyraźnie przed zadziałaniem narzędzia dynamometrycznego, może to wskazywać na zbyt mały docisk w chwili kontroli. Nie jest to jednak automatyczny dowód, że połączenie było pierwotnie wykonane wadliwie.
Jeżeli narzędzie zadziała bez zauważalnego obrotu śruby, można zapisać, że w chwili kontroli nie stwierdzono łatwego obrotu śruby przy przyjętej nastawie. Nie należy jednak pisać, że w ten sposób potwierdzono pierwotny moment montażowy.
Największym błędem jest traktowanie takiej czynności jako jednoznacznego testu: obróciła się, czyli źle; nie obróciła się, czyli dobrze. Rzeczywistość techniczna jest bardziej złożona.
Kiedy zacisku nie należy dalej eksploatować?
Zacisku nie należy uznawać za bezpieczny do dalszej eksploatacji, jeżeli występuje choć jeden poważny objaw uszkodzenia.
Do takich objawów należą:
- przeskakiwanie gwintu;
- brak możliwości uzyskania stabilnego docisku;
- widoczna deformacja zacisku;
- pęknięcie obudowy aparatu;
- uszkodzony łeb śruby uniemożliwiający prawidłowe dokręcenie;
- nadtopienie tworzywa w rejonie zacisku;
- przebarwienia wskazujące na przegrzanie;
- zwęglenie izolacji;
- luźna żyła mimo dokręcenia;
- przecięte albo zdeformowane druty żyły;
- uszkodzona tulejka albo końcówka kablowa;
- ślady łuku elektrycznego;
- powtarzające się grzanie tego samego połączenia.
W takich przypadkach samo „dokręcenie jeszcze raz” może być niewystarczające. Połączenie trzeba ocenić technicznie i w razie potrzeby wykonać od nowa z wymianą uszkodzonych elementów, na przykład aparatów, złączek, tulejek albo końcówek kablowych.
Czy pomiary elektryczne i termowizja mogą pomóc ocenić połączenie śrubowe?
Pomiary elektryczne i termowizja są bardzo przydatne przy ocenie stanu instalacji oraz pracy połączeń, ale odpowiadają na inne pytanie niż kontrola momentu dokręcania.
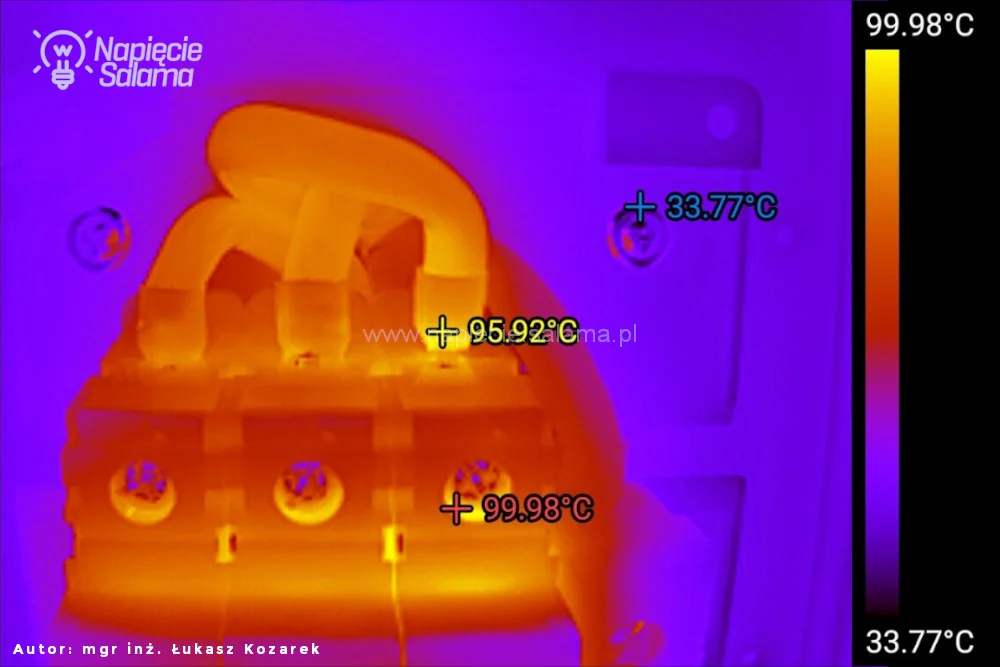
Pomiar ciągłości, impedancji pętli zwarcia, rezystancji izolacji albo badanie termowizyjne może pomóc ocenić stan instalacji i wykryć niektóre nieprawidłowości. Termowizja może ujawnić przegrzewające się połączenia pod obciążeniem, a pomiary elektryczne mogą potwierdzić spełnienie określonych wymagań instalacyjnych. Takie badania mogą więc być ważnym elementem oceny, czy połączenie pracuje prawidłowo w danych warunkach.
Nie oznacza to jednak, że takie badania pozwalają odtworzyć, jakim momentem dokręcono konkretny zacisk podczas montażu. Mogą wykazać sposób pracy połączenia, objawy przegrzewania albo skutki złego kontaktu, ale nie zawsze pozwolą jednoznacznie wskazać pierwotną przyczynę problemu. Mogą też nie wykryć połączenia, które w chwili badania nie jest wystarczająco obciążone albo jeszcze nie wykazuje objawów cieplnych.
Dlatego pomiary i termowizję należy traktować jako ważne elementy oceny technicznej połączenia, zwłaszcza podczas eksploatacji i diagnostyki. Nie są one jednak pełnym zamiennikiem kontroli procesu montażu, ponieważ nie potwierdzają bezpośrednio momentu dokręcania zastosowanego przy wykonywaniu zacisku.
Co zrobić przy odbiorze rozdzielnicy, gdy brakuje informacji o kontroli momentów dokręcania?
Odbiór rozdzielnicy nie powinien sprowadzać się do pytania, czy wykonawca ma w torbie wkrętak dynamometryczny. To zbyt wąskie podejście. Ważniejsze jest ustalenie, czy połączenia wykonano zgodnie z dokumentacją producentów, projektem, umową, wymaganiami odbiorowymi i zasadami wiedzy technicznej.
Jeżeli w dokumentacji producentów zastosowanych aparatów podano momenty dokręcania, osoba odbierająca rozdzielnicę ma prawo zapytać, w jaki sposób wykonawca uwzględnił te wymagania podczas montażu.
Nie oznacza to jednak, że każdy brak osobnego protokołu momentów automatycznie przesądza o wadzie technicznej rozdzielnicy.
Najpierw sprawdź, co było wymagane
Przed postawieniem zarzutu wykonawcy trzeba sprawdzić, jakie wymagania wynikały z dokumentów danej inwestycji.
W praktyce należy przeanalizować:
- umowę;
- projekt;
- Specyfikację Techniczną Wykonania i Odbioru Robót Budowlanych, dalej: STWiORB;
- dokumentację producentów zastosowanych aparatów;
- dokumentację rozdzielnicy;
- wymagania inwestora;
- procedury jakościowe;
- ustalenia odbiorowe;
- dokumentację powykonawczą;
- wcześniejszą korespondencję techniczną.
Jeżeli dokumenty wymagały kontroli momentów dokręcania i sporządzenia protokołu, brak takiego protokołu jest brakiem dokumentu wymaganego przy odbiorze.
Jeżeli dokumenty nie zawierały takiego wymagania, trzeba być ostrożniejszym. Brak protokołu nie musi samodzielnie dowodzić wady technicznej, ale nadal może uzasadniać pytania o sposób wykonania najważniejszych połączeń.
O co pytać wykonawcę podczas odbioru?
Pytania powinny być konkretne i techniczne. Nie warto zaczynać od oskarżeń ani od stwierdzenia, że rozdzielnica na pewno jest wykonana źle.
Lepsza kolejność pytań wygląda tak:
- Czy dla zastosowanych aparatów producent podał momenty dokręcania?
- Czy wykonawca korzystał z dokumentacji producentów podczas montażu?
- W jaki sposób wykonawca uwzględnił momenty dokręcania podane przez producentów?
- Czy użyto wkrętaka dynamometrycznego, klucza dynamometrycznego, narzędzia z kontrolą momentu albo innego sposobu pozwalającego odnieść się do wartości podanych przez producentów?
- Czy narzędzie było dobrane do zakresu momentów występujących w rozdzielnicy?
- Czy szczególną kontrolą objęto zaciski zasilania głównego, bloki rozdzielcze, ograniczniki przepięć i odpływy dużej mocy?
- Czy istnieje karta kontroli, protokół, wpis w dokumentacji albo inny ślad potwierdzający sposób wykonania połączeń?
- Czy któreś połączenia były poprawiane po montażu?
- Czy wykonawca dopuszcza kontrolę wybranych połączeń w obecności stron?
Takie pytania są trudniejsze do zbycia niż ogólne stwierdzenie: „proszę pokazać protokół z każdego zacisku”. Pokazują, że chodzi o realną jakość montażu, a nie o szukanie pretekstu do sporu.
Czy można odmówić odbioru z powodu braku kontroli momentów?
Odpowiedź zależy od okoliczności.
Odmowa odbioru albo wstrzymanie odbioru jest bardziej uzasadnione, gdy:
- kontrola momentów była wymagana w dokumentach inwestycji;
- producent wprost wymagał użycia określonego narzędzia albo sposobu dokręcania, a wykonawca nie wykazał ich zastosowania;
- w rozdzielnicy stwierdzono konkretne niezgodności techniczne;
- występują objawy przegrzewania, deformacji, luzu albo uszkodzenia zacisków;
- wykonawca uniemożliwia sprawdzenie połączeń istotnych dla bezpieczeństwa;
- brak dokumentów uniemożliwia potwierdzenie wymagań określonych wcześniej w procedurze odbiorowej.
Odmowa odbioru jest bardziej ryzykowna, gdy:
- dokumenty inwestycji nie wymagały protokołu kontroli momentów;
- nie stwierdzono żadnych objawów technicznych;
- inwestor dopiero przy odbiorze wprowadza nowe wymaganie dokumentacyjne;
- wykonawca przedstawił inne dokumenty potwierdzające wykonanie i sprawdzenie instalacji;
- spór dotyczy wyłącznie braku numeru seryjnego narzędzia, którego wcześniej nie wymagano.
Dlatego gotowe zdanie „odmawia się odbioru” powinno być używane ostrożnie i tylko wtedy, gdy istnieje do tego realna podstawa w dokumentach albo w stwierdzonym stanie technicznym.
Co zrobić po przegrzaniu zacisku, wypaleniu połączenia albo awarii rozdzielnicy?
Awaria połączenia śrubowego w rozdzielnicy może mieć różną skalę. Czasem jest to lokalnie przegrzany zacisk zauważony podczas kontroli. Czasem wypalony aparat, uszkodzona listwa, nadtopiona izolacja albo przerwa w zasilaniu. W skrajnych przypadkach może dojść do pożaru, dużej szkody majątkowej, zatrzymania produkcji albo zagrożenia dla ludzi.
Nie każda awaria wymaga takiego samego postępowania. Trzeba zachować proporcje. Inaczej postępuje się przy drobnej usterce eksploatacyjnej, inaczej przy szkodzie ubezpieczeniowej, a jeszcze inaczej przy pożarze albo wypadku.
Wspólna zasada jest jednak prosta: zanim ktoś zacznie poprawiać zaciski, wymieniać aparaty albo czyścić ślady przegrzania, warto udokumentować stan zastany. Nie po to, aby od razu szukać winnego, lecz po to, aby później dało się ustalić, co naprawdę się wydarzyło.
Najpierw bezpieczeństwo, potem dokumentacja
Pierwszym krokiem po awarii nie jest dyskusja o momencie dokręcania. Pierwszym krokiem jest bezpieczeństwo.
Należy zadbać o:
- wyłączenie zasilania w zakresie wymaganym przez sytuację;
- zabezpieczenie przed przypadkowym ponownym załączeniem;
- sprawdzenie braku napięcia, jeżeli mają być prowadzone prace przy częściach dostępnych;
- ocenę, czy rozdzielnica nie stwarza zagrożenia pożarowego;
- uniemożliwienie dostępu osobom postronnym;
- zachowanie ostrożności przy elementach nadtopionych, zwęglonych albo mechanicznie uszkodzonych;
- ustalenie, czy można bezpiecznie zasilić obiekt z innego toru albo wykonać obejście tymczasowe;
- wezwanie odpowiednich służb, jeżeli występuje pożar, zadymienie, zagrożenie dla ludzi albo rozległe uszkodzenie instalacji.
Dopiero po zabezpieczeniu miejsca można przejść do dokumentowania stanu zastanego i oceny przyczyny awarii.
Jak analizować przegrzany zacisk?
Przegrzany zacisk nie zawsze oznacza wyłącznie „źle dokręconą śrubę”. To częsty błąd w analizie awarii. Moment dokręcania jest ważny, ale nie jest jedyną możliwą przyczyną problemu.
Trzeba sprawdzić cały łańcuch połączenia.
W praktyce należy ustalić:
- jaki aparat albo zacisk zastosowano;
- czy aparat był dobrany do prądu i warunków pracy;
- jaki moment dokręcania podał producent;
- czy producent podał moment nominalny, zakres czy moment maksymalny;
- czy producent wskazał konkretną metodę dokręcania;
- jaki typ żyły został wprowadzony do zacisku;
- czy przekrój żyły był dopuszczony przez producenta;
- czy w zacisku umieszczono dopuszczalną liczbę żył;
- czy żyła była prawidłowo odizolowana;
- czy zastosowano właściwą tulejkę albo końcówkę kablową;
- czy końcówka była prawidłowo zaprasowana;
- czy nie występowały naprężenia mechaniczne;
- czy zacisk nie był przeciążony prądowo;
- czy rozdzielnica miała właściwe warunki chłodzenia;
- czy połączenie było narażone na drgania;
- czy zacisk był wcześniej poprawiany albo luzowany;
- czy podobne uszkodzenia wystąpiły w innych miejscach;
- czy żyła wprowadzona do zacisku była prawidłowo przygotowana i nie nosiła śladów uszkodzenia mechanicznego, przegrzania, nadmiernego skręcenia albo niewłaściwego odizolowania;
- czy dokumentacja montażowa pozwala ustalić sposób wykonania połączenia.
Dopiero taka analiza pozwala uczciwie ocenić przyczynę awarii. Samo stwierdzenie „nie było protokołu momentów” nie wyjaśnia jeszcze, dlaczego zacisk się przegrzał. Z drugiej strony stwierdzenie „rozdzielnica działała” także nie wyklucza błędu w połączeniu.
Poniższe przykłady pokazują, że ocena przegrzanego zacisku nie może ograniczać się do pytania o moment dokręcania. Równie ważne jest to, w jakim stanie była żyła wprowadzona do zacisku i czy została przygotowana zgodnie z dokumentacją producenta.
 |
 |
 |
Przykłady nieprawidłowo przygotowanych żył. Uszkodzenie, przegrzanie, nadmierne skręcenie albo niewłaściwe odizolowanie może pogorszyć jakość połączenia niezależnie od zastosowanego momentu dokręcania.
Czy brak narzędzia dynamometrycznego przesądza o winie po awarii?
Nie. Brak informacji o użyciu narzędzia dynamometrycznego albo innej metody kontroli momentu nie przesądza automatycznie o winie wykonawcy.
Może jednak stać się ważną okolicznością, jeżeli:
- producent podał moment dokręcania;
- uszkodzenie wystąpiło w rejonie zacisku, dla którego producent podał określony moment dokręcania;
- nie ma dokumentacji sposobu wykonania połączenia;
- zacisk wykazuje objawy utraty docisku;
- stwierdzono nieprawidłowe przygotowanie żyły;
- występują ślady przegrzania typowe dla złego kontaktu;
- podobne problemy pojawiają się w innych zaciskach;
- wykonawca nie potrafi wyjaśnić, jak uwzględnił wymagania producenta dotyczące połączeń;
- instrukcja producenta wprost wymagała użycia określonego narzędzia;
- umowa albo procedura jakościowa wymagała udokumentowania kontroli.
Wtedy brak informacji o sposobie uwzględnienia momentu nie jest samodzielnym wyrokiem, ale osłabia pozycję wykonawcy. Pokazuje, że nie ma on mocnego dowodu, iż istotny parametr montażowy został potraktowany zgodnie z dokumentacją producenta.
Dlaczego moment dokręcania podany przez producenta trzeba uwzględnić przy montażu?
W dyskusji o narzędziach dynamometrycznych często pojawia się pytanie: „proszę pokazać przepis, w którym napisano, że elektryk musi używać wkrętaka dynamometrycznego”.
To pytanie jest zrozumiałe, ale nie wyczerpuje tematu. W wielu przypadkach spór nie dotyczy nazwy narzędzia, lecz tego, czy wykonawca uwzględnił wymagania montażowe producenta zastosowanego aparatu.
Trzeba rozróżnić kilka poziomów:
- przepisy prawa powszechnie obowiązującego;
- umowę, projekt, STWiORB i wymagania inwestycji;
- dokumentację producenta;
- Polskie Normy, normy EN i IEC;
- zasady wiedzy technicznej;
- dobrą praktykę montażową;
- dowody potwierdzające sposób wykonania połączeń.
Nie wszystkie te źródła mają taki sam charakter. Nie każdy dokument tworzy obowiązek prawny w takim samym sensie. To ważne, ponieważ w przeciwnym razie łatwo przejść od rozsądnego wymagania technicznego do zbyt kategorycznego twierdzenia prawnego.
Dokumentacja producenta nie jest ustawą, ale nie jest też luźną sugestią
Instrukcja producenta nie jest źródłem powszechnie obowiązującego prawa w takim sensie jak ustawa albo rozporządzenie. Nie oznacza to jednak, że wykonawca może ją ignorować.
Jeżeli elektryk montuje konkretny aparat, zacisk, rozłącznik, wyłącznik, ogranicznik przepięć, blok rozdzielczy albo końcówkę kablową, powinien znać warunki montażu tego wyrobu. Producent określa w dokumentacji między innymi dopuszczalne przekroje żył, rodzaje żył, długość odizolowania, liczbę żył w zacisku, wymagania dotyczące tulejek albo końcówek kablowych oraz moment dokręcania.
Jeżeli producent podał wartość w Nm, jest to element warunków montażu. Wykonawca może dyskutować o sposobie kontroli tego parametru, ale trudno bronić stanowiska, że wartość podana przez producenta nie ma żadnego znaczenia.
Inaczej mówiąc: dokumentacja producenta nie jest sama w sobie ustawą, ale jest podstawowym źródłem informacji o tym, jak dany wyrób ma być prawidłowo zamontowany.
Czy norma musi wprost wymieniać wkrętak dynamometryczny?
Nie. Norma nie musi wymieniać nazwy każdego narzędzia, którego należy użyć podczas montażu.
Normy zwykle określają wymagania dotyczące bezpieczeństwa, wyrobów, badań, weryfikacji, konstrukcji rozdzielnic albo wyposażenia elektrycznego. Nie zawsze opisują szczegółowo każdy etap pracy montera i nie zawsze wskazują konkretne narzędzie.
Brak zdania „elektryk ma użyć wkrętaka dynamometrycznego” nie oznacza automatycznie, że moment dokręcania podany przez producenta można zignorować. Oznacza tylko, że obowiązek należy analizować ostrożniej: przez dokumentację producenta, umowę, projekt, zasady wiedzy technicznej, charakter obiektu i sposób wykonania robót.
Prawidłowe pytanie brzmi: czy połączenie wykonano zgodnie z wymaganiami producenta i zasadami wiedzy technicznej?
Jeżeli producent podał moment dokręcania, ta wartość powinna zostać uwzględniona. Jeżeli wykonawca zastosował kontrolowaną metodę, powinien umieć ją opisać. Jeżeli nie ma żadnej metody poza „wyczuciem”, trudno mówić o profesjonalnym podejściu do parametru wyrażonego w Nm.
Najczęstsze odpowiedzi wykonawcy i jak na nie reagować
W rozmowach o momentach dokręcania często pojawiają się te same argumenty: „robię tak od lat”, „czuję w ręce”, „rozdzielnica działa”, „pomiary wyszły dobrze”, „nigdzie nie ma przepisu o wkrętaku dynamometrycznym”.
Nie wszystkie te odpowiedzi są całkowicie bez znaczenia. Doświadczenie wykonawcy, wyniki pomiarów i brak objawów przegrzewania mogą być elementami oceny całościowej. Problem zaczyna się wtedy, gdy mają zastąpić wymagania producenta dotyczące konkretnego zacisku.
Gdy w trakcie rozmowy wykonawca mówi:
„Robię tak od 20 lat”
Doświadczenie jest ważne, ale nie zastępuje dokumentacji producenta. Jeżeli producent określił moment dokręcania, wykonawca powinien potraktować tę wartość jako parametr montażowy.
Wówczas można odpowiedzieć:
„Rozumiem, że ma Pan doświadczenie. Proszę jednak wskazać, jaką wartość momentu podał producent dla tego zacisku i jaką metodą została ona uwzględniona podczas montażu.”
„W ręce czuję, kiedy jest dobrze”
Ręka może wyczuć pewne nieprawidłowości, ale nie jest narzędziem do kontroli momentu dokręcania. Nie ma określonego zakresu pracy, dokładności, nastawy ani możliwości powtarzalnego odtworzenia wyniku.
Na tego typu odpowiedź warto zareagować w stylu:
„Wyczucie może pomagać w pracy, ale nie pozwala określić, czy uzyskano moment wymagany przez producenta. Proszę wskazać metodę kontroli tego parametru.”
„Rozdzielnica działa”
Działanie rozdzielnicy po montażu jest ważne, ale nie rozstrzyga wszystkich pytań o jakość połączeń śrubowych.
Warto udzielić odpowiedzi w stylu:
„To, że rozdzielnica działa, jest istotne, ale nie potwierdza samo w sobie sposobu wykonania zacisków. Sprawdźmy, czy połączenia wykonano zgodnie z dokumentacją producentów.”
„Zrobiłem pomiary”
Pomiary odbiorcze są potrzebne i nie należy ich lekceważyć. Nie są jednak bezpośrednim pomiarem momentu dokręcenia zacisków.
Można odpowiedzieć w ten sposób:
„Pomiary są ważne, ale dotyczą innego zakresu oceny. Proszę wskazać, jak uwzględniono momenty dokręcania podane przez producentów zacisków.”
„Nie ma przepisu o wkrętaku dynamometrycznym”
To jeden z najczęstszych argumentów. Częściowo może być trafny, jeżeli ktoś twierdzi, że istnieje jeden ogólny przepis nakazujący użycie ręcznego wkrętaka dynamometrycznego przy każdym zacisku. Takiego uproszczenia lepiej unikać.
Nie oznacza to jednak, że wykonawca może zignorować moment dokręcania podany przez producenta.
Warto odpowiedzieć:
„Nie chodzi o samą nazwę narzędzia. Chodzi o to, czy moment podany przez producenta został uwzględniony metodą odpowiednią dla danego połączenia.”
„Użyłem wkrętarki”
Samo słowo „wkrętarka” nie przesądza jeszcze sprawy. Trzeba ustalić, jaka to była wkrętarka i w jaki sposób została użyta.
Należy zadać pytanie w stylu:
„Proszę doprecyzować, czy była to zwykła wkrętarka, czy narzędzie z kontrolą momentu i zweryfikowaną nastawą.”
Najkrótsza odpowiedź w sporze
Gdy rozmowa zaczyna się rozmywać, warto wrócić do jednego pytania:
Jaką metodą uwzględniono moment dokręcania podany przez producenta?
To pytanie jest lepsze niż: „czy ma Pan wkrętak dynamometryczny?”. Nie zamyka się na inne kontrolowane metody, ale nie pozwala też zastąpić wymagań producenta samym wyczuciem, przyzwyczajeniem albo stwierdzeniem, że rozdzielnica działa.
Checklista kontroli połączeń śrubowych w rozdzielnicy
Kontrola połączeń śrubowych nie powinna zaczynać się od przypadkowego dokręcania wszystkich śrub. Najpierw trzeba ustalić, jakie połączenia występują w rozdzielnicy, co podał producent zastosowanych aparatów i które zaciski mają największe znaczenie dla bezpieczeństwa oraz niezawodności zasilania.
Co sprawdzić w pierwszej kolejności?
- Czy producent podał moment dokręcania?
- Czy podał moment nominalny, zakres czy moment maksymalny?
- Czy wskazał konkretną metodę dokręcania?
- Czy podał rodzaj wymaganej końcówki narzędziowej?
- Jaki przekrój żył dopuszcza zacisk?
- Jaki rodzaj żył można wprowadzić do zacisku?
- Ile żył można umieścić w jednym zacisku?
- Czy producent wymaga tulejki albo końcówki kablowej?
- Jaka ma być długość odizolowania żyły?
- Czy są dodatkowe ograniczenia montażowe?
Które połączenia wymagają szczególnej uwagi?
Szczególną uwagę należy zwrócić na:
- zaciski zasilania głównego;
- zaciski rozłączników głównych;
- zaciski wyłączników głównych;
- połączenia szynowe;
- bloki rozdzielcze;
- odpływy dużej mocy;
- zaciski ograniczników przepięć;
- tory neutralne;
- tory ochronne;
- połączenia końcówek kablowych z aparatami lub szynami;
- połączenia pracujące w podwyższonej temperaturze;
- połączenia narażone na drgania.
Najważniejsza zasada checklisty
Nie kontroluj tylko śruby. Kontroluj całe połączenie.
Prawidłowe połączenie śrubowe zależy od wielu elementów: aparatu, zacisku, żyły, tulejki, końcówki kablowej, śruby, gwintu, momentu dokręcania, warunków pracy i sposobu eksploatacji.
Jeżeli producent podał moment dokręcania, trzeba go uwzględnić, ale nie wolno zapominać o reszcie połączenia. Narzędzie z kontrolą momentu jest bardzo ważne, lecz nie naprawi źle dobranej końcówki, uszkodzonego zacisku, niewłaściwej liczby żył ani błędnego przygotowania żyły.
Najczęstsze pytania o moment dokręcania zacisków i narzędzia dynamometryczne
Czy elektryk zawsze musi używać wkrętaka dynamometrycznego?
Nie zawsze. Nie można uczciwie powiedzieć, że w każdej sytuacji istnieje jeden ogólny przepis nakazujący użycie narzędzia dynamometrycznego przy każdym zacisku.
Jeżeli jednak producent aparatu albo zacisku podał moment dokręcania, wykonawca powinien ten parametr uwzględnić podczas montażu. Najprostszą i najczęściej stosowaną metodą jest użycie wkrętaka dynamometrycznego albo klucza dynamometrycznego, ale w określonych warunkach może to być również inne narzędzie albo proces z kontrolą momentu.
Czy moment dokręcania podany w dokumentacji producenta jest obowiązkowy?
Moment dokręcania podany przez producenta należy traktować jako wymaganie montażowe dla danego wyrobu. Nie jest to przypadkowa informacja katalogowa.
Trzeba jednak odróżnić samą wartość momentu od metody jego uzyskania. Jeżeli producent podał tylko wartość w Nm, wykonawca powinien wykonać połączenie w sposób pozwalający racjonalnie uwzględnić ten parametr. Jeżeli producent dodatkowo wskazał konkretne narzędzie albo sposób dokręcania, należy zastosować się również do tej instrukcji.
Czy podanie wartości w Nm oznacza automatyczny nakaz użycia klucza dynamometrycznego?
Nie zawsze. Podanie wartości w Nm oznacza, że producent określił parametr montażowy połączenia. Nie zawsze oznacza natomiast, że wskazał jedną dopuszczalną metodę jego uzyskania.
W praktyce, jeżeli producent podał moment dokręcania, wykonawca powinien zastosować sposób montażu pozwalający racjonalnie uwzględnić ten parametr. Najczęściej będzie to wkrętak albo klucz dynamometryczny. W produkcji seryjnej albo prefabrykacji może to być również narzędzie produkcyjne z kontrolą momentu, wkrętarka ze zweryfikowaną nastawą albo proces rejestrowany.
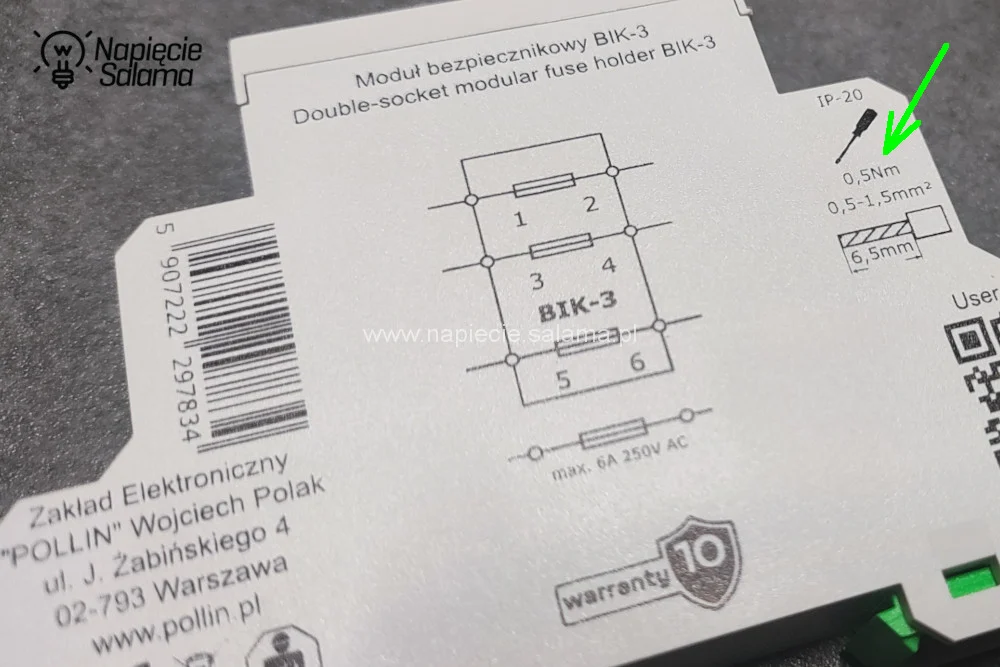
Czy można dokręcać zaciski „na wyczucie”?
Dokręcanie „na wyczucie” jest słabą praktyką przy zaciskach, dla których producent podał moment dokręcania.
Doświadczenie montera może pomagać w ocenie zachowania zacisku, ale ręka nie jest narzędziem kontrolnym. Nie ma nastawy, zakresu pracy, dokładności ani możliwości powtarzalnego potwierdzenia momentu podanego przez producenta.
Czy termowizja zastępuje kontrolę momentu dokręcania?
Nie zastępuje jej w tym sensie, że nie pozwala ustalić, jakim momentem dokręcono zacisk podczas montażu. Może jednak być bardzo przydatna przy ocenie pracy połączenia.
Badanie termowizyjne może wykazać przegrzewające się połączenie podczas pracy pod obciążeniem. Jest bardzo przydatne diagnostycznie, ale wynik zależy od obciążenia, czasu pracy, temperatury otoczenia, warunków chłodzenia i dostępu do badanego miejsca.
Brak anomalii cieplnych w badaniu termowizyjnym jest ważną informacją diagnostyczną, ale nie dowodzi, że każdy zacisk został pierwotnie dokręcony momentem wskazanym w dokumentacji producenta.
Czy po czasie można zmierzyć pierwotny moment dokręcenia śruby?
Zwykle nie da się tego zrobić w sposób pewny i jednoznaczny.
Moment potrzebny do późniejszego poruszenia śruby nie jest tym samym co moment, którym śruba została dokręcona podczas montażu. Na wynik wpływa tarcie, relaksacja połączenia, temperatura, odkształcenie tulejki, stan gwintu, czas pracy i ewentualne wcześniejsze ingerencje.
Można ocenić stan połączenia, stabilność żyły, ślady przegrzania, zachowanie śruby i zgodność z dokumentacją producenta. Nie należy jednak udawać, że kontrola po czasie jest dokładnym pomiarem pierwotnego momentu montażowego.
Wniosek końcowy
Dyskusji o narzędziach dynamometrycznych nie warto sprowadzać do prostego sporu: „jest przepis” albo „nie ma przepisu”. To zbyt płytkie ujęcie problemu. W praktyce najważniejsze jest to, czy połączenie śrubowe zostało wykonane zgodnie z dokumentacją producenta, zasadami wiedzy technicznej i wymaganiami konkretnej inwestycji.
Jeżeli producent podał moment dokręcania zacisku, tej informacji nie należy ignorować. Wartość wyrażona w Nm nie jest ozdobą w karcie katalogowej. Jest parametrem montażowym, który ma wpływ na docisk styku, trwałość połączenia, nagrzewanie zacisku i bezpieczeństwo pracy rozdzielnicy.
Nie oznacza to jednak, że w każdym przypadku można automatycznie powiedzieć: „prawo zawsze wymaga ręcznego wkrętaka dynamometrycznego”. Bardziej precyzyjne i trudniejsze do podważenia jest inne stwierdzenie:
Jeżeli producent podał moment dokręcania, wykonawca powinien wykonać połączenie zgodnie z dokumentacją producenta i umieć racjonalnie wskazać, jak ten parametr został uwzględniony podczas montażu.
W typowej pracy elektryka najprostszym sposobem uwzględnienia takiego wymagania będzie najczęściej wkrętak dynamometryczny albo klucz dynamometryczny dobrany do właściwego zakresu momentów. W prefabrykacji, produkcji seryjnej albo w procesach objętych kontrolą jakości może to być również narzędzie z kontrolą momentu, narzędzie o stałej nastawie, wkrętarka ze zweryfikowanym sprzęgłem albo proces rejestrujący parametry dokręcania.
Najważniejsze nie jest więc samo posiadanie konkretnego narzędzia. Najważniejsze jest to, czy sposób montażu był adekwatny do dokumentacji producenta, charakteru połączenia i znaczenia danego zacisku dla bezpieczeństwa pracy rozdzielnicy.
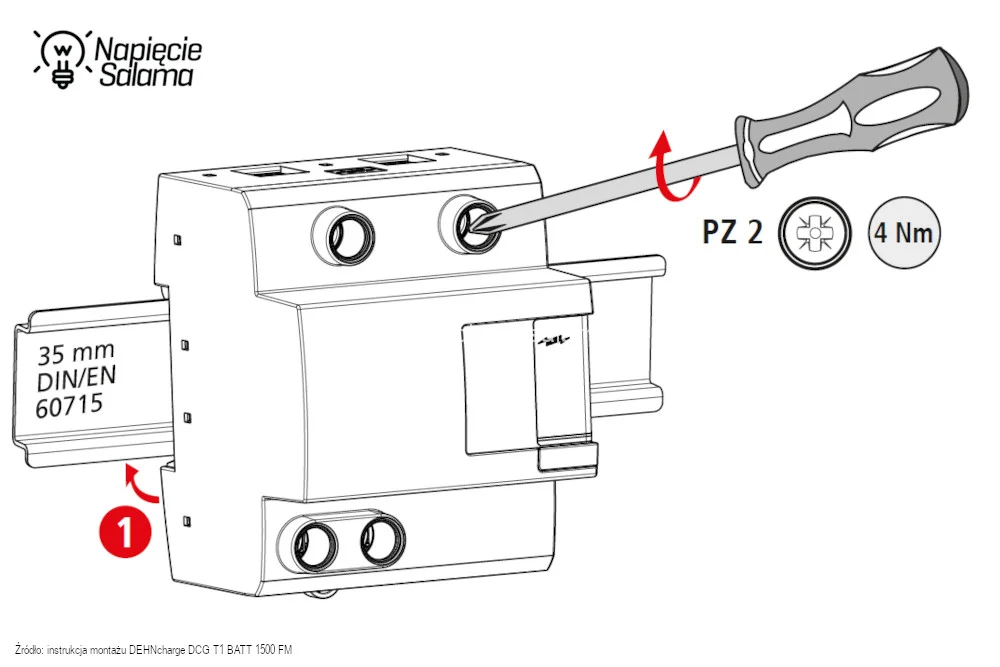
Nie chodzi o kult wkrętaka dynamometrycznego. Chodzi o profesjonalne traktowanie wymagań producenta.
Jeżeli w dokumentacji aparatu pojawia się wartość w Nm, wykonawca nie powinien jej ignorować. Może zastosować różne sposoby wykonania połączenia, ale powinien umieć wyjaśnić, jak moment podany przez producenta został uwzględniony.
Najgorszą odpowiedzią jest: „dokręciłem na wyczucie, bo zawsze tak robię”.
Najlepszą odpowiedzią jest: „sprawdziłem dokumentację producenta, uwzględniłem podany moment dokręcania, wykonałem połączenie zgodnie z instrukcją i skontrolowałem najważniejsze zaciski”.
To właśnie odróżnia przypadkowy montaż od profesjonalnej pracy elektryka.
Podziękowania
Dziękuję dr. hab. inż. Łukaszowi Kolimasowi, profesorowi uczelni, oraz mgr. inż. elektrotechniki Łukaszowi Kozarkowi za zaangażowanie i konsultacje merytoryczne przy opracowaniu tego artykułu. Ich uwagi pomogły dopracować tekst pod względem technicznym. Dziękuję również Wojciechowi Gradowskiemu, któremu zawdzięczam podstawy dynamometrii i wiedzy narzędziowej, tak ważne przy omawianiu momentu dokręcania i narzędzi z kontrolą momentu.
Poznajmy się – jestem Piotr Bibik
Od ponad 30 lat moje życie zawodowe kręci się wokół elektrotechniki. Nie jestem teoretykiem – moją wiedzę budowałem przez ćwierć wieku pracy u jednego z największych dystrybutorów materiałów elektrycznych w Polsce oraz podczas tysięcy godzin spędzonych na instalacjach.
Elektryka to moja pasja, a portal Napięcie Salama to miejsce, gdzie dzielę się bogatym doświadczeniem, które zdobywałem m.in. jako autor setek publikacji eksperckich dla czołowych portali branżowych (np. Łączy Nas Napięcie). Dziś tę wiedzę przekładam na konkretne wsparcie dla moich klientów, dbając o to, by każda instalacja była bezpieczna i nowoczesna.
Wierzę, że o trudnych sprawach można mówić prosto – tak, aby każdy inwestor i instalator mógł podjąć decyzję, która zapewni bezpieczeństwo jego rodzinie i urządzeniom.
W czym mogę Ci pomóc?
-
Dla Inwestorów: Prowadzę konsultacje techniczne, podczas których sprawdzam projekty i podpowiadam rozwiązania, które realnie działają.
-
Dla Instalatorów i Projektantów: Dzielę się doświadczeniem z zakresu nowoczesnej automatyki i systemów zasilania, pomagając unikać kosztownych błędów montażowych.
-
Dla Producentów: Pomagam spojrzeć na produkty oczami praktyka i rzetelnie przekazać ich wartość rynkowi.
Moja zasada jest prosta: instalacja ma być bezpieczna, nowoczesna i zrozumiała dla użytkownika. Jeśli szukasz rzetelnego doradztwa lub chcesz uniknąć awarii, o których piszę na tym blogu – zapraszam do kontaktu.

- Szybka odpowiedź
- Dla kogo jest ten artykuł?
- Czego dowiesz się z tego artykułu?
- Krótka odpowiedź: Nie zawsze, ale moment dokręcania podany przez producenta trzeba traktować jako wymaganie montażowe.
- Czy wykonawca miał racjonalną i powtarzalną metodę uwzględnienia momentu podanego przez producenta?
- Jeżeli producent podał moment dokręcania, jaką metodą wykonawca uwzględnił ten parametr podczas montażu?
- Co oznacza moment dokręcania i czym różni się od siły dokręcania?
- Moment dokręcania
- Wartość momentu dokręcania
- Moment nominalny, zakres i moment maksymalny
- Siła dokręcania
- Docisk styku
- Moment dokręcania a moment ruszenia śruby
- Metoda uwzględnienia momentu dokręcania
- Dlaczego sama wartość w Nm nie zawsze oznacza nakaz użycia jednego konkretnego narzędzia?
- Moment nominalny, zakres i moment maksymalny to trzy różne sytuacje
- Przykład wpływu dokładności narzędzia na rzeczywisty moment dokręcania
- Jakie metody mogą służyć do uwzględnienia momentu podanego przez producenta?
- Dlaczego „na wyczucie” nie jest metodą kontroli momentu?
- Czy wkrętarka zawsze jest błędem?
- Czy narzędzie dynamometryczne musi mieć świadectwo wzorcowania?
- Czy brak protokołu kontroli momentów oznacza wadliwe połączenie?
- Kiedy dokumentowanie momentów ma największy sens?
- Co wpisać do protokołu, gdy pojawia się spór o momenty dokręcania?
- Najbezpieczniejsza zasada protokołowania
- Jak sprawdzić i ocenić połączenie śrubowe w rozdzielnicy?
- Co realnie można sprawdzić podczas kontroli?
- Kontrola momentem nominalnym ma ograniczoną wartość
- Kiedy zacisku nie należy dalej eksploatować?
- Czy pomiary elektryczne i termowizja mogą pomóc ocenić połączenie śrubowe?
- Co zrobić przy odbiorze rozdzielnicy, gdy brakuje informacji o kontroli momentów dokręcania?
- Najpierw sprawdź, co było wymagane
- O co pytać wykonawcę podczas odbioru?
- Czy można odmówić odbioru z powodu braku kontroli momentów?
- Co zrobić po przegrzaniu zacisku, wypaleniu połączenia albo awarii rozdzielnicy?
- Najpierw bezpieczeństwo, potem dokumentacja
- Jak analizować przegrzany zacisk?
- Czy brak narzędzia dynamometrycznego przesądza o winie po awarii?
- Dlaczego moment dokręcania podany przez producenta trzeba uwzględnić przy montażu?
- Dokumentacja producenta nie jest ustawą, ale nie jest też luźną sugestią
- Czy norma musi wprost wymieniać wkrętak dynamometryczny?
- Najczęstsze odpowiedzi wykonawcy i jak na nie reagować
- „Robię tak od 20 lat”
- „W ręce czuję, kiedy jest dobrze”
- „Rozdzielnica działa”
- „Zrobiłem pomiary”
- „Nie ma przepisu o wkrętaku dynamometrycznym”
- „Użyłem wkrętarki”
- Najkrótsza odpowiedź w sporze
- Checklista kontroli połączeń śrubowych w rozdzielnicy
- Co sprawdzić w pierwszej kolejności?
- Które połączenia wymagają szczególnej uwagi?
- Najważniejsza zasada checklisty
- Najczęstsze pytania o moment dokręcania zacisków i narzędzia dynamometryczne
- Czy elektryk zawsze musi używać wkrętaka dynamometrycznego?
- Czy moment dokręcania podany w dokumentacji producenta jest obowiązkowy?
- Czy podanie wartości w Nm oznacza automatyczny nakaz użycia klucza dynamometrycznego?
- Czy można dokręcać zaciski „na wyczucie”?
- Czy termowizja zastępuje kontrolę momentu dokręcania?
- Czy po czasie można zmierzyć pierwotny moment dokręcenia śruby?
- Wniosek końcowy
- Jeżeli producent podał moment dokręcania, wykonawca powinien wykonać połączenie zgodnie z dokumentacją producenta i umieć racjonalnie wskazać, jak ten parametr został uwzględniony podczas montażu.
- Nie chodzi o kult wkrętaka dynamometrycznego. Chodzi o profesjonalne traktowanie wymagań producenta.
- Podziękowania
- Poznajmy się – jestem Piotr Bibik